Станок для изготовления импеллеров: что проверить в пятиосевом центре кроме ходов осей
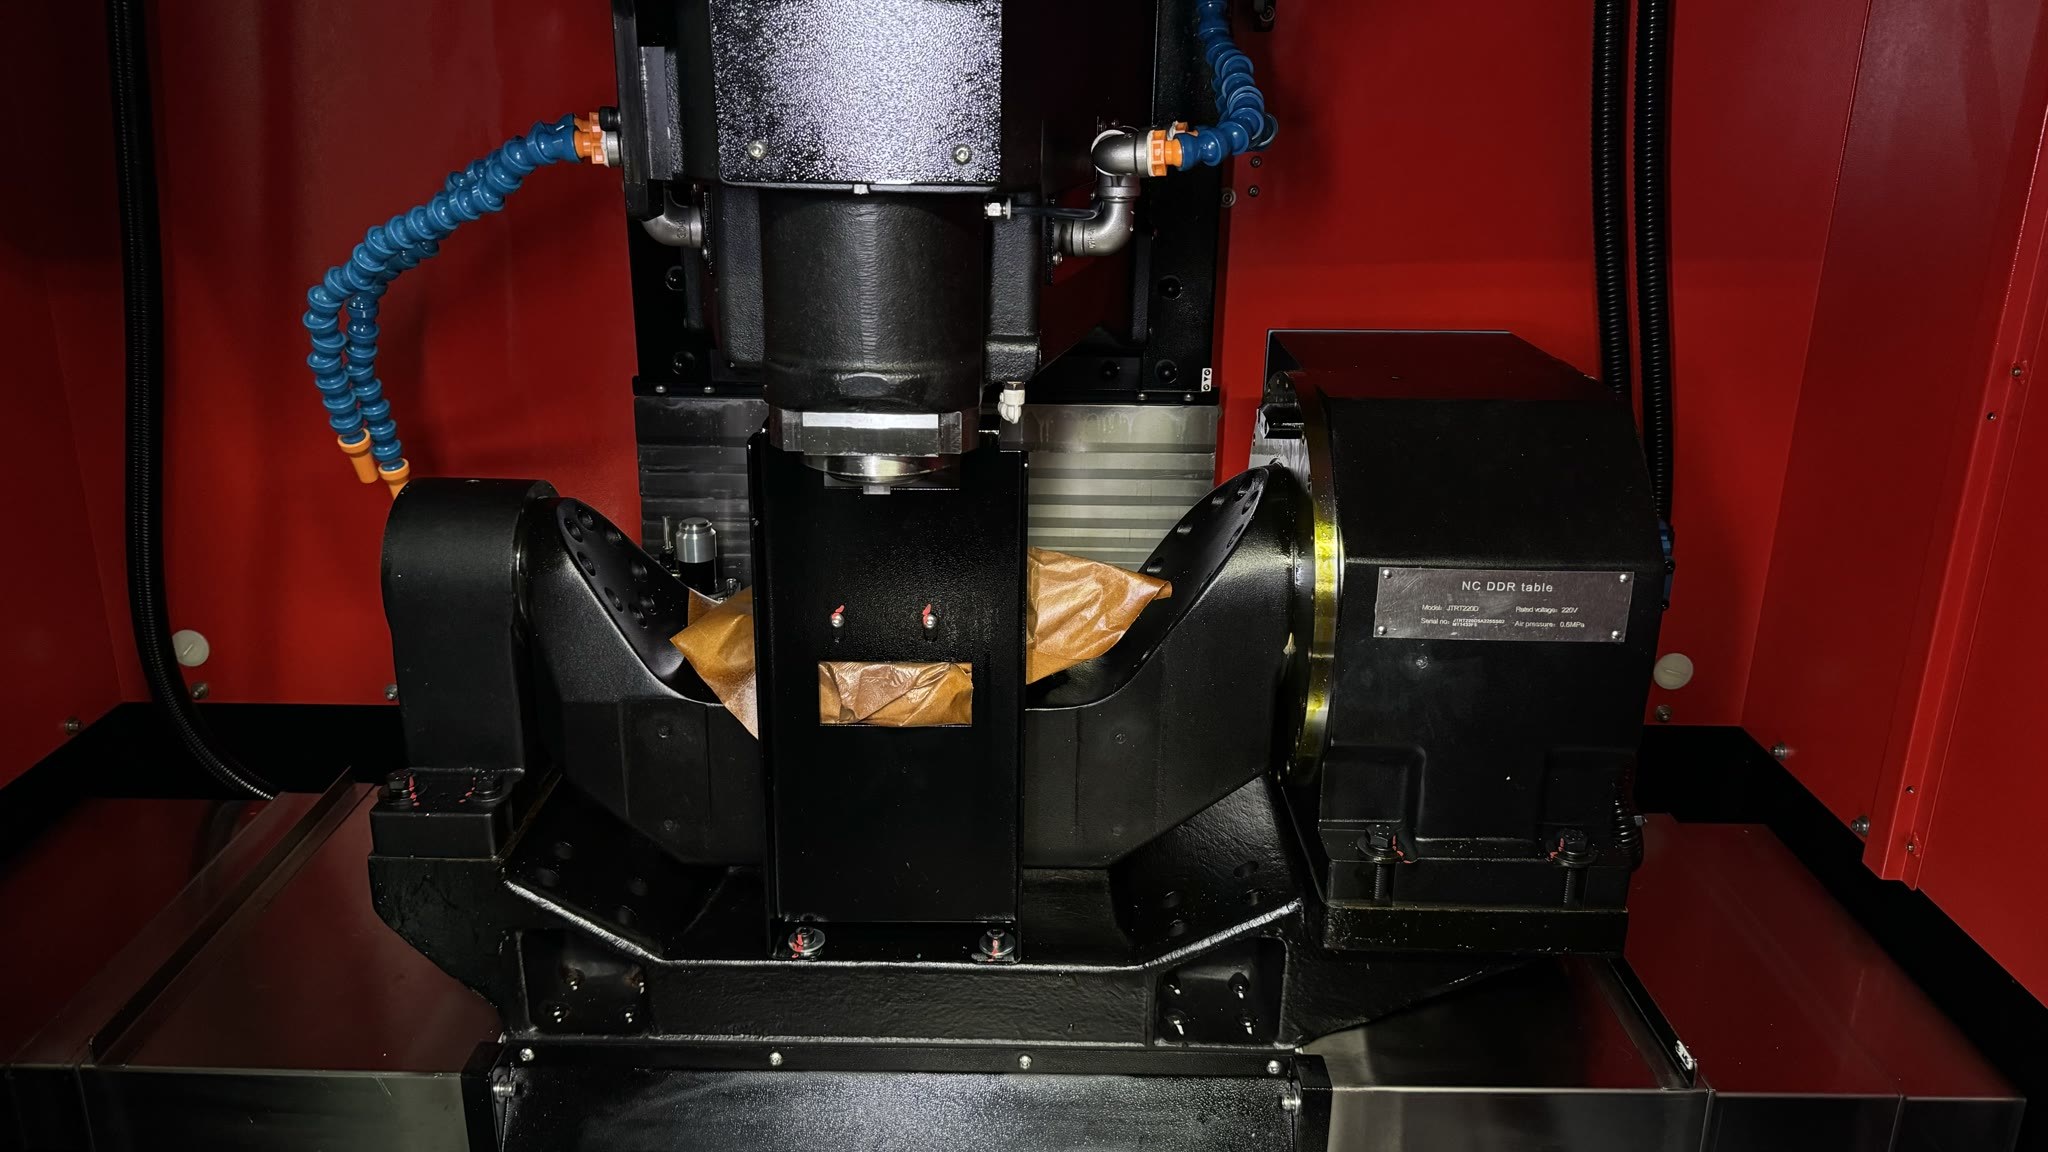
Сейчас к нам в X-Machinery часто обращаются с одной задачей: нужен станок для изготовления импеллеров из алюминия, и желательно недорогой. Обычно выбор начинают со сравнения паспортов: ходы по осям, диапазоны поворотов, цена. Но на главный вопрос паспорт не отвечает: дотянется ли инструмент до каждой поверхности вашей детали.
Коротко: передайте поставщику 3D-модели детали и заготовки вместе с приспособлением. Попросите показать прогоном, что деталь с приспособлением повернётся и наклонится под нужные углы без столкновений, а инструмент дотянется до всех зон обработки. Для алюминиевого импеллера может подойти компактный высокоскоростной пятиосевой станок: в X-Machinery такие стоят от 10 млн рублей.
Почему ходы осей не равны рабочему объёму
В характеристиках пятиосевых центров указывают ходы по X, Y, Z и диапазоны поворота стола или шпиндельной головки. Эти числа описывают движение механики. Какая область окажется доступной для обработки конкретной детали, из них не видно.
Haas в описании модели UMC-400 разделяет эти понятия: ходы осей и доступный объём пятиосевой обработки различаются. Поворачиваться и наклоняться должна связка «деталь плюс приспособление», и она не должна задевать стол, кожухи и шпиндельную головку. Поэтому доступная область меньше той, которую легко представить по одним ходам. Там же отмечено, что опции меняют характеристики стандартной комплектации (haascnc.com, UMC-400).
У импеллера эта разница особенно заметна. Инструмент заходит в межлопаточный канал под углом и работает в тесном пространстве, у закрытого импеллера свободы ещё меньше. Высота приспособления, его диаметр и прижимы тоже ограничивают доступ.
Какие данные передать поставщику
- Деталь и заготовка: две 3D-модели. Для импеллера заготовка обычно точёная, и от её формы зависит объём черновой выборки.
- Приспособление: модель или хотя бы габариты, высота и точки крепления.
- Зоны обработки: поверхности и углы, под которыми к ним нужно подойти.
- Инструмент: фрезы с длинами вылета и диаметрами державок.
Без этого пакета поставщик оценит проходимость только по паспортным ходам.
Компоновка и повороты: что доступно на деле
Пятиосевые станки различаются тем, какие узлы поворачиваются:
- Стол-стол: обе поворотные оси в столе. Габарит и масса детали ограничены размером стола.
- Голова-стол: одна ось поворачивает стол, другая наклоняет шпиндельную головку.
- Голова-голова: обе оси в головке, деталь неподвижна. Такую компоновку применяют для крупных и тяжёлых деталей.
От компоновки зависит, какая часть паспортного диапазона останется доступной с оснасткой. Часть углов может оказаться недостижимой из-за приспособления или потому, что деталь на наклонённом столе уходит под кожух. Спросите поставщика:
- при каком угле наклона деталь в вашем приспособлении начинает конфликтовать с кожухом или головкой;
- какой минимальный вылет инструмента понадобится, чтобы державка не задела лопатки при обработке ступицы и корня лопатки, и выдержит ли его жёсткость чистовой проход;
- какие диапазоны и узлы входят в базовую комплектацию, а какие доступны только как опция.
Последний вопрос задайте всем поставщикам из короткого списка, иначе легко принять опцию за стандарт. Как сверять спецификации двух предложений, разобрали в статье «Две цены на один станок».
Просите прогон траектории на своей геометрии
Пройдёт ли ваша деталь, покажет только симуляция на вашей модели или на близкой к ней по габаритам и углам подхода. В ней должны быть приспособление, шпиндельная головка и реальные вылеты инструмента, а державки не упрощены до условных цилиндров. Уточните, кто выполняет симуляцию, по какой модели станка и с каким постпроцессором и что вы получите на руки: файл проверки или видеозапись.
Симуляция внутри CAM показывает путь инструмента, но не всегда то, что выполнит станок. Надёжнее проверить готовую управляющую программу после постпроцессора на модели конкретного станка, с его пределами поворотов и кожухами. Для одновременной пятиосевой обработки спросите, поддерживает ли система ЧПУ управление центром инструмента (RTCP, у разных производителей TCPM или TCP), есть ли отлаженный постпроцессор под вашу CAM-систему и как проверяется калибровка осей поворота.
Коллизия, найденная на экране, обходится дешевле той, что обнаружится при первой установке детали в цехе.
Обработка импеллера на ЧПУ: 3+2 или пять осей одновременно
Не каждому импеллеру нужны пять осей одновременно. При позиционной обработке станок поворачивает оси, фиксирует положение, и дальше идёт трёхосевая обработка. Часто подходы совмещают: черновую выборку каналов, тыльную сторону, посадочное отверстие и торцы ведут в режиме 3+2, а чистовую обработку лопаток с переменной закруткой и сопряжений со ступицей — при одновременном движении пяти осей, чтобы инструмент держал нужный угол по всей длине канала.
Что подойдёт вашей детали, зависит от кривизны лопаток, покрывного диска и углов подхода. Вывод о кинематике делайте по итогам проверки доступности.
Когда хватит компактного пятиосевого станка
Под импеллер не обязательно брать дорогой тяжёлый пятиосевой центр с крупным поворотным столом и мощным шпинделем, рассчитанным на сталь и жаропрочные сплавы. Классы различаются размером стола и рабочей зоны, допустимой массой детали, шпинделем и жёсткостью.
Для импеллеров из алюминия X-Machinery предлагает компактные высокоскоростные пятиосевые станки. Это класс машин того же типа, что DMG MORI MILLTAP или FANUC ROBODRILL; характеристики этих моделей к нашим станкам не относятся. У нас есть собственная линейка — XM SWIFT: по данным сайта, максимальная скорость шпинделя — 24 000 об/мин, смена инструмента — от 1,5 секунды. Другие пятиосевые центры в поставке X-Machinery — в каталоге.
Компактный класс уместен, когда импеллер алюминиевый, небольшого или среднего диаметра, заготовка с приспособлением укладывается в допустимую массу и размер стола, а обработка идёт небольшими съёмами на высоких оборотах. Плохо он подходит:
- для крупных импеллеров, которым не хватает зоны поворота;
- для стали, нержавейки, титана и жаропрочных сплавов: там нужны жёсткость и крутящий момент, которых у компактных шпинделей обычно нет;
- для большой черновой выборки из сплошной заготовки, если её не вынесли на другой станок.
Допустимую массу и характеристики шпинделя конкретной модели сверяйте с паспортом. Доступность к лопаткам и ступице и здесь покажет прогон траектории.
Сколько стоит станок для импеллеров и когда он окупается
Цена пятиосевого станка в этом классе у нас — от 10 млн рублей, точная стоимость зависит от комплектации. Это ещё не весь бюджет: что добавить до первой детали, разобрали в отдельной статье.
Мы посчитали финансовую модель цеха, который делает детали из алюминия на таких станках. Её условия:
- Масштаб: 10 пятиосевых станков с заготовительным участком и контролем. В модели также есть токарно-фрезерные центры для подготовки заготовки и координатно-измерительная машина.
- Режим: круглосуточная работа, загрузка около 98 %.
- Не учтено: доставка, растаможка и монтаж. С ними срок будет длиннее.
По расчёту модели в таком цехе один станок в пересчёте возвращает свою стоимость примерно за 4–5 месяцев, а цех целиком, с выходом на мощность и оборотным капиталом, — примерно за 9 месяцев. Отдельно стоящий станок без заготовительного участка, контроля и стабильных заказов такого срока не даст.
Главный риск — спрос и цена детали. Срок зависит от заказов на полную загрузку, цены детали и реального цикла обработки, который подтверждается только пробной обработкой.
Что эта проверка не закрывает
Прогон отвечает на один вопрос: дотянется ли инструмент при таком креплении детали. Производительность, точность и режимы резания проверяют на пробной обработке с вашим материалом и инструментом. Там же смотрят то, что важно именно для импеллера: вибрацию тонких лопаток на чистовом проходе, симметрию съёма под последующую балансировку, отвод стружки из каналов и контроль геометрии лопаток на координатно-измерительной машине. Выводы по одной модели станка не переносите на другие.
Частые вопросы
Нужна ли импеллеру одновременная пятиосевая обработка? Не всегда. Часть операций ведут по схеме 3+2, решение принимают по геометрии детали и проверке доступности.
Можно ли выбрать станок по паспортным ходам осей? Нет. Доступ инструмента зависит от детали, приспособления и кожухов, это проверяют прогоном траектории.
Сколько стоит пятиосевой станок для алюминиевых импеллеров? Компактные высокоскоростные станки в X-Machinery — от 10 млн рублей, цена зависит от комплектации.
Подойдёт ли компактный станок для стали или титана? Обычно нет: нужны жёсткость и крутящий момент шпинделя тяжёлого класса.
С чего начать
Соберите пакет данных по списку выше и отправьте всем поставщикам из короткого списка с одинаковыми вопросами. Сравнивайте, кто показал симуляцию на вашей геометрии, а кто ограничился ссылкой на паспорт.
Напишите нам и пришлите 3D-модель импеллера, приспособление и ожидаемую цену детали: обсудим подбор станка и окупаемость под ваши цифры.
Планируете поставку станка? Обсудите с X-Machinery оборудование, маршрут и сроки запуска.
Обсудить задачу